
0. Ամփոփում
Տպագիր հանգույցները (PCBA) ժամանակակից էլեկտրոնային սարքերի կարևորագույն բաղադրիչներն են, որտեղ հուսալիությունը և երկարակեցությունը շատ կարևոր են։ Բոլորս գիտենք, որ էլեկտրոնային կիրառություններում և արտադրանքներում որակի և հուսալիության հետ կապված առաջնային հիմնական կետերը վերաբերում են հինգ հիմնական ոլորտի՝
Ներկառուցված մասի լավ նախագծում (սխեմա, տպատախտակ, միկրոծրագիր և ծրագրային ապահովում)
Լավ մեխանիկական նախագծում (պինդ մարմնի և ջերմադինամիկական)
Մոդելավորում և վերլուծություն
Արտադրելիության համար լավ նախագծում (DFM՝ Design for Manufacturing)
Արտադրությունում որակյալ բաղադրիչների օգտագործում
Սակայն մնում են նաև այլ երկրորդային կարևոր և երբեմն թաքնված գործոններ, որոնք նպաստում են երկարաժամկետ խափանումներին և կարող են վտանգել աշխատունակությունը։ Այս հոդվածն ուսումնասիրում է այդ խափանումների երկրորդային պատճառները, ներառյալ ԷՍԼ-ն (էլեկտրաստատիկ լիցքաթափում), ջերմային լարումը, մեխանիկական լարումը, հալանյութով աղտոտումը, զոդման վատ պրակտիկան և շրջակա միջավայրի ազդեցությունները, ինչպես խոնավությունը և այլն։ Յուրաքանչյուր գործոն նկարագրված է PCBA-ի հուսալիության վրա դրա ազդեցության տեսանկյունից՝ շեշտելով, թե ինչպես են նյութերի քայքայումը, ոչ պատշաճ վարվելակերպը և արտադրական ու հավաքման գործընթացների վատ վերահսկողությունն ազդում երկարաժամկետ խնդիրների վրա։ Քննարկվում են արդյունավետ ռազմավարություններ, ինչպիսիք են զոդման ճշգրիտ տեխնիկաները, արտադրության ընթացքում ընդհանուր վարվելակերպը և փորձարկման հուսալի արձանագրությունները՝ երկարակեցությունը բարձրացնելու և խափանումների հաճախականությունը նվազեցնելու համար։ Հասկանալով խափանումների այս մեխանիզմները՝ արտադրողները (ցանկացած մասշտաբի՝ նախատիպավորումից մինչև զանգվածային արտադրություն) կարող են կիրառել լավագույն պրակտիկաներ՝ տարբեր կիրառություններում PCBA-ների հուսալիությունն ու ճկունությունն ապահովելու համար։
1. ԷՍԼ-ից առաջացած վնասումներ PCBA-ում և էլեկտրոնային բաղադրիչներում
Էլեկտրաստատիկ լիցքաթափումը (ԷՍԼ) կարող է լրջորեն ազդել PCBA-ի հուսալիության վրա արտադրության և վարվելակերպի ընթացքում, եթե պատշաճ նախազգուշական միջոցներ չեն ձեռնարկվում։ Ստորև ներկայացված մանրամասները կենտրոնանում են արտադրական գործընթացներին և PCBA-ի հետ վարվելակերպին բնորոշ ԷՍԼ ռիսկերի նվազեցման վրա։ Նույնիսկ եթե բոլոր պայմաններն ու նյութերը ստանդարտի սահմաններում են, կարող է տեղի ունենալ ստատիկ լիցքաթափում, և լարումը կարող է արագ բարձրանալ մինչև կիլովոլտներ։ Բաղադրիչները հաճախ չեն դիմանում նման լիցքաթափման, ուստի կենսական նշանակություն ունի թույլ չտալ լիցքի չափազանց կուտակում։ ԷՍԼ-ի պատճառած վնասը միշտ չէ, որ կարելի է անմիջապես հայտնաբերել (այսպես կոչված ուղղակի խափանումներ)։ Շատ հավանական է, որ բաղադրիչը սկզբում նորմալ կաշխատի, իսկ հետո անբացատրելիորեն կխափանվի շաբաթներ կամ ամիսներ անց (այսպես կոչված թաքնված խափանումներ)։
Շատ կարևոր է հաշվի առնել, որ ԷՍԼ իրադարձությունների պատճառած բոլոր վնասումների 30%-ից պակասն է ուղղակի վնաս, իսկ թաքնված վնասումներն ունեն շատ ավելի մեծ բաժին՝ մոտ 70%։
Ստորև կարող եք տեսնել էլեկտրոնային մանրադիտակով ստացված վնասված չիպի պատկերը, որը ցույց է տալիս, թե որքան փոքր մասշտաբի է հաճախ վնասը։
Քանի որ վնասը հաճախ նկատելի է դառնում միայն ավելի ուշ, պարբերաբար պատահում է, որ արտադրանքները հանկարծակի խափանվում են որոշ ժամանակ օգտագործվելուց հետո։
Երբ սարքը շահագործման մեջ է, բոլոր էլեկտրական միացումները պաշտպանված են ԷՍԼ-ից։ Սակայն առանց պատյանի տպատախտակների հետ աշխատելը դրանք ենթարկում է ԷՍԼ-ի ազդեցությանը չպաշտպանված տեղերում։
1.1 ԷՍԼ-ից վնասման հիմնական պատճառները
1.1.1. Անձնակազմի ոչ պատշաճ վարվելակերպ
ԷՍԼ-ի նկատմամբ զգայուն PCBA-ները հաճախ վնասվում են, երբ դրանց հետ աշխատում է չվերապատրաստված անձնակազմը՝ առանց պատշաճ հողակցման։ Մարդու մարմնի ստատիկ էլեկտրականությունը կարող է լիցքաթափվել տախտակի վրա՝ հանգեցնելով թաքնված կամ անմիջական խափանումների։
1.1.2. ԷՍԼ-ից անվտանգ աշխատատեղերի անբավարարություն
ԷՍԼ-ից անվտանգ մակերևույթներ կամ հողակցման մեխանիզմներ չունեցող աշխատատեղերը թույլ են տալիս ստատիկ լիցքերին կուտակվել և անցնել PCBA-ներին։ Դրանք ներառում են ԷՍԼ ստանդարտներին չհամապատասխանող աշխատասեղանները, աթոռները և գործիքները։
1.1.3. Չպաշտպանված սարքավորում
Արտադրությունում օգտագործվող մեքենաները և գործիքները, ինչպիսիք են փոխակրիչները, բաղադրիչների տեղադրման (pick-and-place) մեքենաները, վերահալման վառարանները և ձեռքով զոդման կայանները, պատշաճ հողակցման կամ սպասարկման բացակայության դեպքում կարող են ստատիկ էլեկտրականություն առաջացնել՝ ստեղծելով ԷՍԼ իրադարձությունների բարձր ռիսկով միջավայր։
1.1.4. Շրջակա միջավայրի պայմաններ
Ցածր խոնավությամբ չոր միջավայրը մեծացնում է անձնակազմի, սարքավորումների և նյութերի վրա ստատիկ լիցքի կուտակման հավանականությունը։ Առանց իոնացուցիչների կամ խոնավարարների նման վերահսկման միջոցների՝ ստատիկ լիցքաթափման ռիսկերն ուժեղանում են։
1.1.5. Ոչ պատշաճ պահպանում և տեղափոխում
ԷՍԼ-ից չպաշտպանված տարաներում, օրինակ՝ սովորական պլաստիկ տոպրակներում կամ չհողակցված սկուտեղներում պահվող կամ տեղափոխվող PCBA-ները խոցելի են տեղաշարժի կամ վարվելակերպի ընթացքում ստատիկ լիցքի կուտակման և լիցքաթափումների նկատմամբ։
1.1.6. Հավաքման գործընթացներ
Ձեռքով հավաքման գործողությունները, ինչպիսիք են զոդումը կամ զննումը, կարող են ԷՍԼ վնաս առաջացնել, եթե կատարվում են առանց պաշտպանական միջոցների։ Նույնիսկ որոշ մաքրող նյութերի օգտագործումը կարող է ստատիկ էլեկտրականություն առաջացնել՝ ռիսկեր ստեղծելով PCBA-ների համար։
1.2 Եզրակացություն
Հավաքման գործընթացները, հատկապես ձեռքով միջամտություն պահանջողները, ԷՍԼ ռիսկերի հիմնական աղբյուրն են։ Վերահսկման հուսալի միջոցների ներդրումը, անձնակազմի վերապատրաստումը և ԷՍԼ-ից անվտանգ միջավայրի պահպանումը կարող են զգալիորեն նվազեցնել խափանումները և բարելավել PCBA-ների երկարաժամկետ հուսալիությունը։
Հետաքրքիր հղում այս թեմայով YouTube-ում՝
https://youtu.be/bWXNOemu2j4?si=0-EpfCX6qIfsu2P
2. Հալանյութով աղտոտում PCBA-ում և բաղադրիչներում
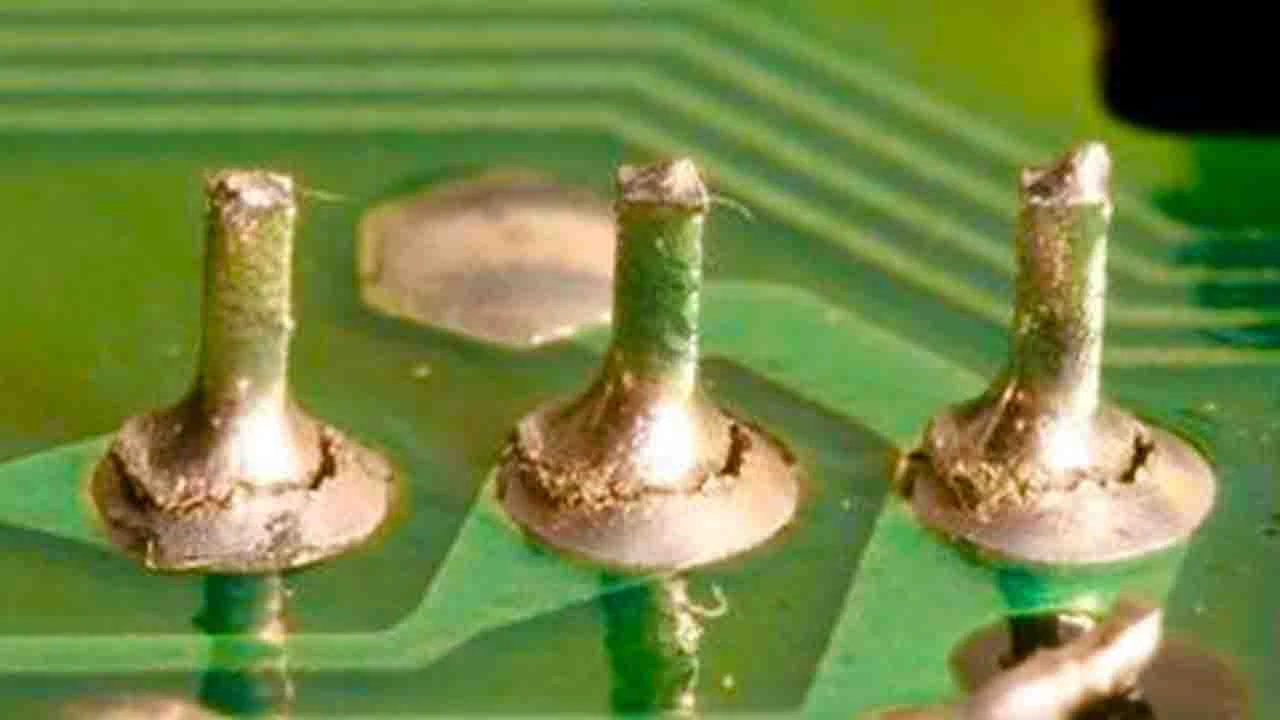
Տպատախտակների արտադրության ընթացքում հալանյութով աղտոտման վրա ազդում է ոչ միայն հալանյութի հետ վարվելակերպը, այլև բուն զոդման գործընթացը։ Ոչ պատշաճ կազմակերպված զոդման գործընթացներից մնացած հալանյութը կարող է էապես ազդել տպատախտակի երկարաժամկետ հուսալիության վրա։ Երբ ինժեներները խոսում են հալանյութի մնացորդների մասին, նկատի ունեն խափանման ռիսկը, այլ ոչ թե հալանյութի կամ մնացորդի քիմիական կազմը։ Ոչ մի առանձին տերմին կամ փորձարկում չի ընդգրկում այս տեսակի ռիսկերը հասկանալու համար անհրաժեշտ ամբողջ տեղեկատվությունը։ Հասկանալի է այն, որ քանի որ շղթաները շարունակում են աշխատել ավելի երկար ժամանակահատվածներում, խափանման ռիսկն աճում է։
2.1 Հալանյութով աղտոտման ազդեցությունը
Մակերևութային մեկուսացման դիմադրություն – Ազդում է էլեկտրական չափումների ճշգրտության վրա և առաջացնում մակաբույծ էլեկտրական ուղիներ
Զգայուն մասերի աղտոտում (միակցիչներ, փոխարկիչներ, սենսորներ, …) – Հանգեցնում է մեխանիկական կատեգորիայի բաղադրիչների վաղ խափանման
Հարևան հաղորդուղիների միջև հաղորդիչ ուղու ակամա առաջացում – Արագացնում է հաղորդուղիների էլեկտրական ծակումը, ինչը կարող է վնասել շղթան
2.2 Մակաբույծ էլեկտրական ուղիներ
Իդեալական տպատախտակը չի ազդում շղթայի աշխատանքի վրա, սակայն իրականում տպատախտակի որոշակի դասավորությունը, էլեկտրոնային բաղադրիչները և այլ նյութեր ստեղծում են շղթայի լրացուցիչ տարրեր, որոնք հայտնի են որպես մակաբույծներ։
Անցում նախագծից (մոդելավորումից) իրականություն
2.2.1. Ազդեցությունը չափումների վրա
Տպատախտակների և բաղադրիչների վրա զոդման հալանյութի ավելցուկը կարող է առաջացնել հաստատուն լարման սխալներ և անկանխատեսելի վարքագիծ հաճախականային տիրույթում։ Տե՛ս ստորև ներկայացված պատկերը։
2.3. Հալանյութով աղտոտման հիմնական պատճառները
2.3.1. Թերի մաքրում
Զոդումից հետո խնամքով չհեռացված հալանյութի մնացորդները մնում են տպատախտակի մակերևույթին։ Զոդման ընթացքում բարձր ջերմաստիճանները կարող են ազդել հալանյութի կազմի վրա՝ դժվարացնելով դրա մաքրումը։ Եթե մաքրման գործընթացը չի համապատասխանում հալանյութին, մաքրումը դառնում է պակաս արդյունավետ՝ տախտակի վրա թողնելով վնասակար մնացորդներ։
2.3.2. Հալանյութի ոչ պատշաճ ընտրություն
Կիրառությանը և զոդման գործընթացին կամ տախտակի նյութերին անհամատեղելի հալանյութի ընտրությունը կարող է հանգեցնել ավելորդ մնացորդների, որոնք դժվար է մաքրել։ Օրինակ՝ ցածր ակտիվության հալանյութը կարող է լավ չաշխատել բարձր ջերմաստիճանային զոդման ժամանակ, իսկ ալիքային կամ ընտրողական զոդման ժամանակ առանց բավարար մաքրման օգտագործվող բարձր մնացորդային հալանյութերը կարող են հանգեցնել կոռոզիայի։
2.3.3. Հալանյութի չափից ավելի օգտագործում
Զոդման գործընթացում հալանյութի չափից ավելի կիրառումը հաճախ տեղի է ունենում ալիքային կամ ձեռքով զոդման ժամանակ՝ հալանյութի գերբեռնված ցողման համակարգերի կամ ձեռքով կիրառման սխալների պատճառով։ Այս չարաշահումը հանգեցնում է ավելի շատ մնացորդների, հատկապես եթե տաքացման գործընթացը օպտիմալացված չէ վերահալման ընթացքում ավելցուկային հալանյութն այրելու համար։
2.3.4. Բաղադրիչների տակ խրված մնացորդներ
Զոդման գործընթացը կարող է հալանյութի մնացորդների հոսք առաջացնել խիտ տեղադրված բաղադրիչների կամ ցածր պրոֆիլի սարքերի տակ, որտեղ դրանք պնդանում են և դառնում անհասանելի մաքրման ավանդական մեթոդների համար։ Վերահալմամբ զոդման ժամանակ անհավասարաչափ տաքացումը կարող է սրել այս խնդիրը, քանի որ ջերմային լարման ազդեցությամբ հալանյութի մնացորդները կարող են տեղաշարժվել անհասանելի տիրույթներ։ Հետագայում այս մնացորդները կարող են վերաակտիվանալ խոնավ միջավայրում՝ հանգեցնելով կոռոզիայի կամ էլեկտրական արտահոսքի։
2.3.5. Շրջակա միջավայրի գործոններ
Զոդման միջավայրն ինքնին, ներառյալ ջերմաստիճանը և խոնավությունը, էական դեր է խաղում հալանյութի մնացորդների առաջացման մեջ։ Զոդման ջերմաստիճանների վատ վերահսկումը կարող է հանգեցնել նրան, որ հալանյութը թողնի դժվար մաքրվող մնացորդներ։ Բացի այդ, զոդման կամ սառեցման ընթացքում չկարգավորվող միջավայրը կարող է նպաստել հալանյութի մնացորդների կողմից խոնավության կլանմանը՝ մեծացնելով կոռոզիայի կամ արտահոսքի ռիսկը։
2.3.6. Գործընթացի վերահսկման և մշտադիտարկման բացակայություն
Վերահալման վառարանի պրոֆիլավորման և զոդման պարամետրերի (ինչպիսիք են ժամանակը, ջերմաստիճանը և հալանյութի ակտիվացումը) անբավարար վերահսկումը կարող է հանգեցնել հալանյութի թերի ակտիվացման կամ ածխացման։
2.4. Եզրակացություն
Արտադրության ընթացքում հալանյութով աղտոտումը սերտորեն կապված է զոդման գործընթացի հետ։ Զոդման պարամետրերի արդյունավետ կառավարումը, գործընթացի համար ճիշտ հալանյութի ընտրությունը և մաքրման ու զննման խիստ արձանագրությունների ներդրումը կարող են զգալիորեն նվազեցնել աղտոտման ռիսկերը։ Զոդման մեթոդների և հալանյութի հատկությունների համատեղելիության ապահովումը՝ միջավայրի և գործընթացների հուսալի վերահսկման հետ համատեղ, PCBA-ի երկարաժամկետ հուսալիության բանալին է։
Հետաքրքիր հղում այս թեմայով YouTube-ում՝
https://www.youtube.com/watch?v=nyUt9p0xbtE
3. «Ադիբուդի» էֆեկտը/թերությունը էլեկտրոնային բաղադրիչներում
Կարճ ասած՝ «ադիբուդի» էֆեկտն այն է, երբ միկրոսխեման կամ BGA-ն ուռչում կամ նույնիսկ կոտրվում է, քանի որ պատյանի ներսում եղած խոնավությունն ընդարձակվում է վերահալման ընթացքում։ «Ադիբուդի» էֆեկտը/թերությունը խոնավազգայուն էլեկտրոնային բաղադրիչներում խափանման կրիտիկական մեխանիզմ է, որը ոչ միայն անմիջական ֆիզիկական և էլեկտրական վնաս է պատճառում, այլև հանգեցնում է երկարաժամկետ հուսալիության խնդիրների։ Այն առաջանում է բարձր ջերմաստիճանային զոդման կամ վերահալման գործընթացների ժամանակ, երբ բաղադրիչի ներսում փակված խոնավությունը վերածվում է գոլորշու և ընդարձակվում՝ առաջացնելով ներքին վնասում։ Այս թերությունը կարող է հանգեցնել թաքնված խափանումների, որոնք ժամանակի ընթացքում դրսևորվում են բաղադրիչի ներսում կառուցվածքային և էլեկտրական քայքայման պատճառով։
3.1. «Ադիբուդի» էֆեկտի հիմնական պատճառները
3.1.1. Խոնավության կլանում
Խոնավազգայուն սարքերը (MSD) ժամանակի ընթացքում կլանում են շրջակա միջավայրի խոնավությունը, հատկապես երբ պահվում են բարձր խոնավության պայմաններում՝ առանց պատշաճ պաշտպանության։ Բացի այդ, բաղադրիչների պատյանների նյութերը, օրինակ՝ պլաստիկ կնքանյութերը, խոնավածուծ են և կարող են ջուր պահել։
3.1.2. Արագ տաքացում զոդման ընթացքում
Վերահալմամբ զոդման գործընթացում բաղադրիչը ենթարկվում է բարձր ջերմաստիճանների (օրինակ՝ 200°C–280°C), որոնց պատճառով պատյանի ներսում եղած խոնավությունը վերածվում է գոլորշու, արագ ընդարձակվում և ներքին ճնշում ստեղծում։ Ընդարձակվող խոնավության առաջացրած ներքին ճնշումը գերազանցում է կնքող նյութի մեխանիկական ամրությունը, ինչը կարող է հանգեցնել ճաքերի, շերտազատման կամ ֆիզիկական դեֆորմացիայի։
3.2. «Ադիբուդի» թերության հետևանքները
3.2.1. Շերտազատում. բաղադրիչի ներսում շերտերը կարող են անջատվել՝ թուլացնելով կառուցվածքային ամբողջականությունը։
3.2.2. Ճաքեր պատյանում. ճաքերը բյուրեղը և ներքին բաղադրիչները բացում են շրջակա միջավայրի գործոնների, ինչպես խոնավությունը և աղտոտիչները, ազդեցության համար՝ հանգեցնելով երկարաժամկետ խափանումների։
3.2.3. Էլեկտրական խափանում. ներքին վնասը կարող է հանգեցնել շղթայի խզումների, կարճ միացումների կամ էլեկտրական բնութագրերի վատթարացման։
3.2.4. Մեխանիկական վնասում. բաղադրիչը կարող է դառնալ լիովին անպիտան ֆիզիկական դեֆորմացիայի կամ տպատախտակից անջատվելու պատճառով։
3.3. «Ադիբուդի» թերությունների կանխարգելում
3.3.1. Խոնավազգայուն սարքերի (MSD) պատշաճ պահպանում
Պահեք բաղադրիչները չոր պահարաններում (պահպանման վերահսկվող պայմաններում՝ 10%-ից ցածր հարաբերական խոնավությամբ)՝ խոնավության ցուցիչ քարտերի հետ միասին։ Օգտագործեք նաև վակուումային փաթեթավորում՝ խոնավության ազդեցությունը նվազագույնի հասցնելու համար։
3.3.2. Թրծման (չորացման) ընթացակարգեր
Զոդումից առաջ, անհրաժեշտության դեպքում, խոնավազգայուն բաղադրիչները թրծեք վերահսկվող վառարանում՝ կլանված խոնավությունը հեռացնելու համար՝ թրծման ժամանակի և ջերմաստիճանի վերաբերյալ առաջարկությունների մասով հետևելով IPC ստանդարտներին (IPC-JEDEC J-STD-033B)։
3.3.3. Խոնավազգայունության պիտակավորման (MSL) օգտագործում
Հետևեք արտադրողների տրամադրած խոնավազգայունության մակարդակի (MSL) ուղեցույցներին։ MSL դասակարգումն ընդգրկում է 1-ից (խոնավազգայուն չէ) մինչև 6 (ծայրահեղ խոնավազգայուն) մակարդակները, և բաղադրիչների հետ պետք է վարվել դրանց նշված MSL մակարդակին և IPC ստանդարտների հրահանգներին համապատասխան։
3.3.4. Զոդման վերահսկվող գործընթացներ
Օգտագործեք աստիճանական տաքացման համար օպտիմալացված վերահալման պրոֆիլներ՝ խոնավության արագ ընդարձակման ռիսկը նվազեցնելու համար՝ վերահալմամբ զոդման ժամանակ խուսափելով չափազանց բարձր գագաթնային ջերմաստիճաններից (4՝ ստորև պատկերում) և երկարացնելով նախնական տաքացման փուլը (1՝ ստորև պատկերում)։
3.3.5. Պաշարների կառավարում
Հետևեք բաղադրիչների արտադրամասում գտնվելու թույլատրելի ժամկետին չոր փաթեթավորումից հանելուց հետո և օգտագործեք միայն այն բաղադրիչները, որոնք չեն գերազանցել իրենց թույլատրելի ազդեցության ժամանակը (ինչպես նշված է MSL մակարդակով և IPC ստանդարտով)։
3.4. Եզրակացություն
«Ադիբուդի» թերությունը էական սպառնալիք է ներկայացնում խոնավազգայուն էլեկտրոնային բաղադրիչների հուսալիության համար՝ զոդման ընթացքում առաջացնելով անմիջական վնաս և ներքին ճաքերի ու շերտազատման պատճառով երկարաժամկետ խափանումներ։ Այս թաքնված թերությունները կարող են հանգեցնել մեկուսացման դիմադրության նվազման, շրջակա միջավայրի ազդեցությունների նկատմամբ զգայունության աճի և ի վերջո բաղադրիչի խափանման շահագործման ընթացքում։ Պատշաճ պահպանումը, վարվելակերպը և գործընթացի վերահսկումը, ինչպիսիք են թրծումը, MSL ուղեցույցներին հետևելը և զոդման պրոֆիլի օպտիմալացումը, կարևորագույն են ինչպես անմիջական, այնպես էլ երկարաժամկետ խնդիրները կանխելու համար։ Անդրադառնալով այս ռիսկերին՝ արտադրողները կարող են ապահովել իրենց տպագիր հանգույցների երկարակեցությունն ու հուսալիությունը ժամանակի ընթացքում։
4. Ջերմային լարում PCBA-ում և բաղադրիչներում
Ջերմային լարումը PCBA-ի երկարաժամկետ խափանումների էական պատճառ է։ Այն առաջանում է շահագործման կամ արտադրական գործընթացների ընթացքում ջերմաստիճանի տատանումների ազդեցությամբ նյութերի ընդարձակումից և սեղմումից։ Ժամանակի ընթացքում այս ցիկլային լարումը կարող է վատթարացնել տպատախտակի մեխանիկական և էլեկտրական ամբողջականությունը՝ հանգեցնելով կրիտիկական խափանումների։
Շրջակա միջավայրի ազդեցությունների էֆեկտը
4.1. Ջերմային լարման հիմնական պատճառները
4.1.1. Ջերմային ցիկլավորում և աշխատանք բարձր ջերմաստիճանում
Արտադրանքի նորմալ շահագործման կամ շրջակա միջավայրի ազդեցությունների ընթացքում տաքացման և սառեցման կրկնվող ցիկլերը՝ մի կողմից, և բարձր հզորության կամ ջերմություն արտադրող սարքերում բարձր ջերմաստիճանների շարունակական ազդեցությունը՝ մյուս կողմից, այս հարցում երկու տարածված խնդիր են։
4.1.2. Տաք կետեր տպատախտակի վրա և ջերմային անհամապատասխանություն
Տեղային բարձր հզորության բաղադրիչների պատճառով ջերմության անհավասարաչափ բաշխումն առաջացնում է տեղային լարում։ Այս խնդիրը շատ ավելի է սրվում, երբ PCBA-ում օգտագործվում են տարբեր նյութեր, ինչպիսիք են պղինձը, զոդանյութը, ալյումինը և լամինատը (որոնք ունեն ջերմային ընդարձակման տարբեր գործակիցներ՝ ՋԸԳ)։ Այս անհամապատասխանությունը ջերմաստիճանի փոփոխությունների ժամանակ լարումներ է առաջացնում, հատկապես կրիտիկական կետերում, ինչպիսիք են զոդման միացումները և բաղադրիչների հարթակները։
4.1.3. Արտադրական գործընթացներ.
Ջերմաստիճանի արագ փոփոխություններ զոդման ընթացքում (ձեռքով զոդում, վերահալմամբ կամ ալիքային զոդում), որոնք սովորաբար առաջանում են տարբեր փուլերում, ինչպիսիք են նախնական տաքացումը, զոդումը և սառեցումը, ջերմաստիճանային պրոֆիլի սխալ կարգավորումից։
4.2. Ջերմային լարման հետևանքները
4.2.1. Զոդման միացումների ճաքճքում
Կրկնվող ընդարձակումն ու սեղմումը ժամանակի ընթացքում թուլացնում են զոդման միացումները՝ հանգեցնելով միկրոճաքերի կամ անջատման։ Հատկապես տուժում են BGA և SMD միացումները։ Այս միկրոճաքերը կամ հաղորդիչ ուղիներում լարումները մեծացնում են դիմադրությունը՝ առաջացնելով ազդանշանի ամբողջականության խնդիրներ կամ հզորության կորուստ։
Ստորև պատկերը ցույց է տալիս լայնական կտրվածքների համեմատությունը 3000 ցիկլով ջերմային հարվածի փորձարկումից առաջ և հետո։ Ակնհայտ է, որ սովորական ելուստներով արտադրանքի զոդանյութն ավելի շատ է քայքայվել, քան MegaCap կոչվող կուտակային (stack) տիպինը։
4.2.2. Շերտազատում
Տպատախտակի ներսում շերտերը կարող են անջատվել չափազանց ջերմային լարման պատճառով։ Այս շերտազատումը խախտում է էլեկտրական կապը և մեծացնում կոռոզիայի ռիսկը։
4.2.3. Նյութերի հոգնածություն
Բաղադրիչներում, զոդման միացումներում և տպատախտակի լամինատում օգտագործվող նյութերը կարող են կորցնել իրենց մեխանիկական ամրությունը՝ հանգեցնելով հաղորդուղիների և անցքերի ծռմանը կամ միկրոճաքերի, ինչն արագացնում է նյութերի ծերացումը։ Ստորև պատկերը ցույց է տալիս այս էֆեկտը BGA բաղադրիչի զոդման միացումների վրա։
4.2.4. Բաղադրիչների վնասում
Ջերմազգայուն բաղադրիչները կարող են քայքայվել կամ խափանվել՝ ժամանակի ընթացքում ցիկլային բարձր ջերմաստիճանների բախվելիս։ Կոնդենսատորների և միկրոսխեմաների նման բաղադրիչները կորցնում են իրենց նորմալ գործառույթը նման լարումների պատճառով։
4.3. Ինչպես հայտնաբերել ջերմային լարումից առաջացած վնասը
PCBA-ում ջերմային լարումից առաջացած վնասի հայտնաբերումը պահանջում է տեսողական, մեխանիկական և էլեկտրական փորձարկման մեթոդների համադրություն՝ թաքնված խնդիրները բացահայտելու համար։ Ռենտգենյան զննումը լայնորեն օգտագործվում է զոդման միացումներում միկրոճաքերը, դատարկությունները և տախտակի շերտերում շերտազատումը հայտնաբերելու համար։ Ջերմային պատկերումը կարող է ճշգրիտ որոշել տաք կետերը (ստորև պատկերում՝ ձախից) և ջերմության անհավասարաչափ բաշխումը (ստորև պատկերում՝ աջից), որոնք կարող են ցույց տալ լարման հակված տիրույթները։ Ակուստիկ մանրադիտակը տպատախտակի ներսում շերտազատումը կամ դատարկությունները բացահայտելու ոչ քայքայիչ մեթոդ է։
4.4. Ջերմային լարման կանխարգելում
4.4.1. Նյութերի ընտրություն
Օգտագործեք ջերմային ընդարձակման համատեղելի գործակիցներով (ՋԸԳ) նյութեր՝ ջերմային անհամապատասխանությունը նվազագույնի հասցնելու համար։ Օրինակ՝ տպատախտակների համար ընտրեք բարձր Tg-ով (ապակեցման ջերմաստիճան) լամինատներ՝ բարձր ջերմաստիճանային միջավայրերում աշխատելու համար, իսկ բաղադրիչների համար ընտրեք բարձր ջերմաստիճանային դասեր, որոնք կարող են աշխատել բարձր ջերմաստիճանային միջավայրերում։
4.4.2. Ջերմության արդյունավետ կառավարում
- Ջերմության հեռացում. տպատախտակի նախագծում ներառեք ռադիատորներ, ջերմային անցքեր կամ ջերմաբաշխիչներ։
- Ջերմամիջերեսային նյութեր. օգտագործեք բարձրորակ ջերմային մածուկներ կամ միջադիրներ՝ բաղադրիչներից ջերմափոխանցումը բարելավելու համար։ - Սառեցման լուծումներ. կիրառեք ակտիվ/հարկադրական կամ պասիվ/բնական կոնվեկցիոն սառեցման մեթոդներ՝ ջերմաստիճանը վերահսկելու համար (տե՛ս ստորև պատկերները)։
Ամբողջ համակարգի վարքագիծը կարելի է նաև մոդելավորել ջերմափոխանցման վերլուծության (HTF) գործիքներով նախագծման փուլում՝ նախատիպավորման ծախսերը նվազագույնի հասցնելու համար։
4.4.3. Տպատախտակի օպտիմալացված նախագծում
Բարձր հզորության բաղադրիչները բաշխեք հավասարաչափ՝ տաք կետերից խուսափելու համար, և օգտագործեք ավելի լայն հաղորդուղիներ կամ պղնձի լրացուցիչ շերտեր՝ ջերմահեռացումը բարելավելու համար։
4.4.4. Արտադրական գործընթացի վերահսկում
Օպտիմալացրեք զոդման ջերմաստիճանային պրոֆիլները՝ ջերմային հարվածը նվազագույնի հասցնելու համար՝ ապահովելով աստիճանական տաքացում՝ զոդման ընթացքում ջերմային լարումը նվազեցնելու համար։ Կիրառությանը լավագույնս համապատասխանող զոդման մածուկի ընտրությունը նույնպես նման խնդիրները հաղթահարելու հիմնական գործոններից է։
4.4.5. Կոնֆորմ ծածկույթ
Կիրառեք կոնֆորմ ծածկույթ՝ տպատախտակը շրջակա միջավայրի ազդեցություններից, ինչպիսիք են խոնավությունը, քիմիական ազդեցությունը և ջերմաստիճանի տատանումները, պաշտպանելու համար։ Կոնֆորմ ծածկույթներն օգնում են կայունացնել տպատախտակի կառուցվածքը՝ նվազեցնելով ջերմաստիճանի արագ փոփոխությունների ազդեցությունը և լրացուցիչ մեկուսացում ապահովելով կրիտիկական տիրույթներում։ Բարձր ջերմաստիճանային կիրառությունների համար ջերմակայուն ծածկույթի նյութերի, օրինակ՝ սիլիկոնային հիմքով կամ պարիլենային, ընտրությունը կարող է մեծապես օգնել նման խնդիրները հաղթահարելու գործում։
4.4.6. Կանոնավոր սպասարկում
Պարբերաբար զննեք բարձր հզորության հանգույցները ջերմային վնասի կամ լարման նշանների համար և փոխարինեք զգալի մաշվածություն կամ հոգնածություն ցուցաբերող բաղադրիչները կամ տախտակները։
4.5. Եզրակացություն
Ջերմային լարումը կրիտիկական գործոն է, որն ազդում է PCBA-ների երկարաժամկետ հուսալիության վրա։ Այն կարող է հանգեցնել զոդման միացումների ճաքճքման, շերտազատման, նյութերի հոգնածության և բաղադրիչների խափանումների։ Կիրառելով ջերմության կառավարման արդյունավետ մեթոդներ, ընտրելով համապատասխան նյութեր և օպտիմալացնելով արտադրական գործընթացները՝ արտադրողները կարող են զգալիորեն մեղմել ջերմային լարումը և բարձրացնել իրենց PCBA-ների երկարակեցությունը։
5. Մեխանիկական լարում PCBA-ում և բաղադրիչներում
Մեխանիկական լարումը PCBA-ի երկարաժամկետ խափանումների էական պատճառ է, որն առաջանում է արտադրության, վարվելակերպի կամ շահագործման ընթացքում կիրառվող ուժերից։ Այս լարումները կարող են հանգեցնել տպատախտակի, դրա բաղադրիչների և զոդման միացումների ֆիզիկական վնասման՝ ժամանակի ընթացքում վտանգելով հանգույցի կառուցվածքային և էլեկտրական ամբողջականությունը։
Շրջակա միջավայրի ազդեցությունների էֆեկտը
5.1. Մեխանիկական լարման հիմնական պատճառները.
5.1.1. Թրթռում
Տարածված է այնպիսի կիրառություններում, ինչպիսիք են ավտոմոբիլային, ավիատիեզերական կամ արդյունաբերական սարքավորումները, որտեղ PCBA-ները ենթարկվում են անընդհատ կամ պարբերական թրթռումների։ Թրթռումները կարող են թուլացնել զոդման միացումները, վնասել հաղորդուղիները կամ ճաքեցնել բաղադրիչները։
5.1.2. Հարված և ցնցում
Տեղափոխման, վարվելակերպի կամ շահագործման ընթացքում հանկարծակի մեխանիկական հարվածները կարող են վնասել զոդման միացումները, բաղադրիչները կամ տպատախտակի հիմքը։
5.1.3. Տպատախտակի ճկում
Տպատախտակի ճկում կամ ծռում՝ հավաքման կամ տեղադրման ընթացքում ոչ պատշաճ վարվելակերպի պատճառով։ Այս խնդիրն ավելի մեծ ազդեցություն ունի ավելի մեծ տպատախտակների կամ ծանր բաղադրիչներով տախտակների վրա։
5.1.4. Ոչ պատշաճ ամրացում
Ամրացման սխալ սարքավորման կամ մեթոդների օգտագործումը կարող է տպատախտակի վրա տեղային լարում առաջացնել՝ հանգեցնելով ճաքերի կամ ծռման։ Բացի այդ, PCBA-ին միացնելիս միակցիչների կամ մալուխների վրա կարող է կիրառվել չափազանց ձգում։
5.2. Մեխանիկական լարման հետևանքները
5.2.1. Ճաքճքած զոդման միացումներ. թրթռումները կամ ճկումը կարող են թուլացնել զոդման միացումները՝ առաջացնելով միկրոճաքեր կամ բաղադրիչների լիակատար անջատում։
5.2.2. Հաղորդուղիների վնասում. մեխանիկական լարումը կարող է պղնձե հաղորդուղիներում խզումներ առաջացնել՝ հանգեցնելով շղթայի խզումների կամ ընդհատվող միացումների։
5.2.3. Բաղադրիչների խափանում. մակերեսային կամ անցքային մոնտաժի բաղադրիչների վրա ֆիզիկական լարումը կարող է առաջացնել կոտրվածքներ կամ տեղաշեղում, որոնք կազդեն գործառույթի վրա։
5.2.4. Միակցիչների կամ հարթակների անջատում. բարձր լարման տիրույթները, ինչպիսիք են միակցիչները, կարող են պոկվել տպատախտակից՝ առաջացնելով շահագործման խափանումներ։
5.3. Ինչպես հայտնաբերել մեխանիկական լարումից առաջացած վնասը
PCBA-ում մեխանիկական լարումից առաջացած վնասի հայտնաբերումը պահանջում է տեսողական և մեխանիկական փորձարկման մեթոդների համադրություն՝ թաքնված խնդիրները բացահայտելու համար։ Ռենտգենյան զննումը լայնորեն օգտագործվում է զոդման միացումներում և բաղադրիչներում միկրոճաքերը հայտնաբերելու համար։
5.4. Մեխանիկական լարման կանխարգելում
5.4.1. Տպատախտակի նախագծի օպտիմալացում
Օգտագործեք ավելի հաստ տպատախտակներ կամ ավելի բարձրորակ լամինատներ՝ կոշտությունը բարելավելու համար։ Մեծ կամ ծանր տպատախտակների համար հենարանային տարրերի, օրինակ՝ ամրացման անցքերի կամ կոշտության կողերի ավելացումը նույնպես կարող է հաղթահարել նման խնդիրները։ Բացի այդ, խուսափեք կրիտիկական բաղադրիչները տպատախտակի եզրերի կամ ամրացման կետերի մոտ տեղադրելուց։ Տպատախտակների պանելները բաժանելիս անկանխատեսելի լարումներ կարող են ազդել տախտակի եզրերի կամ կոտրման առանցքի մոտ տեղադրված բաղադրիչների վրա։
5.4.2. Բաղադրիչների մեխանիկական ամրացում
Մեծ կոնդենսատորների, միակցիչների կամ ինդուկտիվության կոճերի նման բաղադրիչների ամրացում տպատախտակին սոսինձով կամ լրացուցիչ զոդանյութով։
Ծանր պայմանների կիրառություններում, որտեղ բնական թրթռումներն ու մեխանիկական լարումները միշտ առկա են, խորհուրդ է տրվում BGA-ի և այլ զգայուն բաղադրիչների համար օգտագործել անդերֆիլ (ներլցման) նյութ՝ մեխանիկական լարումները բաշխելու համար։
5.4.3. Պատշաճ վարվելակերպ և հավաքում
Վերապատրաստեք արտադրական անձնակազմին՝ PCBA-ների հետ զգույշ վարվելու համար՝ ծռումից կամ ճկումից խուսափելով, հավաքման ընթացքում օգտագործելով համապատասխան գործիքներ և հարմարանքներ՝ ավելորդ մեխանիկական լարումները կանխելու համար։
5.4.4. Միակցիչների և մալուխների կառավարում
Ապահովեք մալուխների և միակցիչների բեռնաթափումը ձգումից՝ զոդման միացումների և հարթակների վրա լարումը կանխելու համար։ Ամրակող միակցիչների կամ ապահով մալուխային կապիչների օգտագործումը՝ պատահական քաշումից կամ ձգումից խուսափելու համար, կարող է զգալիորեն հաղթահարել միացումների հետ կապված խնդիրները։
5.4.5. Փորձարկում և վավերացում
Կատարեք թրթռման և անկման փորձարկումներ՝ իրական մեխանիկական լարումները մոդելավորելու համար։ Բացի այդ, մոդելավորման որոշ գործիքներ, ինչպես վերջավոր
տարրերի վերլուծությունը (FEA) նախագծման փուլում, կարող են օգնել բացահայտել և մեղմել PCBA-ում բարձր լարման տիրույթները։
5.5. Եզրակացություն
Մեխանիկական լարումը PCBA-ի երկարաժամկետ խափանումների կրիտիկական գործոն է՝ վնասելով զոդման միացումները, հաղորդուղիները և բաղադրիչները։ Պատշաճ նախագծումը, զգույշ վարվելակերպը և փորձարկման հուսալի մեթոդները կարող են զգալիորեն նվազեցնել մեխանիկական լարման հետ կապված ռիսկերը։ Նախագծման և արտադրության գործընթացի վաղ փուլում անդրադառնալով այս գործոններին՝ արտադրողները կարող են ապահովել իրենց արտադրանքի երկարակեցությունն ու հուսալիությունը ծանր միջավայրերում։
6. Վատ զոդման հետևանքները PCBA-ում և բաղադրիչներում
Զոդման վատ պրակտիկան, ներառյալ «սառը» զոդումը, զոդանյութի պակասը, զոդանյութի ավելցուկը կամ վերահալման ոչ պատշաճ պրոֆիլները, կարող է էական ազդեցություն ունենալ PCBA-ների երկարաժամկետ հուսալիության վրա։ Զոդման թերությունները թուլացնում են հանգույցի կառուցվածքային և էլեկտրական ամբողջականությունը՝ ժամանակի ընթացքում այն դարձնելով ավելի հակված խափանումների, հատկապես ծանր և պահանջկոտ միջավայրերում։
6.1 Վատ զոդման հիմնական պատճառները.
6.1.1 «Սառը» զոդման միացումներ
Այս խնդիրն առաջանում է զոդման գործընթացում անբավարար տաքացման պատճառով՝ հանգեցնելով թերի կամ թույլ միացումների։ «Սառը»
զոդման միացումների առկայությունը հանգեցնում է բարձր դիմադրության, ընդհատվող միացումների և ժամանակի ընթացքում մեխանիկական խափանումների։
6.1.2 Զոդանյութի պակաս
Զոդանյութի անբավարար կիրառումը հանգեցնում է թույլ մեխանիկական հենարանի և թերի էլեկտրական միացումների։ Նման թերի միացումները հակված են անջատման մեխանիկական լարման կամ ջերմային ցիկլավորման ազդեցությամբ։
6.1.3. Զոդանյութի ավելցուկ
Զոդանյութի ավելցուկը կարող է կամրջակներ առաջացնել հարևան հարթակների կամ բաղադրիչների միջև՝ հանգեցնելով կարճ միացումների։ Այս թերությունը կարող է նաև մեծացնել զոդանյութի գնդիկների կամ ցայտքերի առաջացման հավանականությունը, որոնք կարող են ընդհատվող էլեկտրական անսարքություններ առաջացնել։
6.1.4. Դատարկություններ և ներառուկներ
Զոդման միացումներում դատարկություններն առաջանում են վերահալման ընթացքում փակված օդի կամ հալանյութի մնացորդների պատճառով։ Այս դատարկությունները թուլացնում են միացումը և նվազեցնում ջերմություն կամ էլեկտրական հոսանք հաղորդելու դրա ունակությունը։
6.2. Վատ զոդման հետևանքները
6.2.1. Ընդհատվող միացումներ. թույլ կամ թերի զոդման միացումները կարող են առաջացնել էլեկտրական կապի պարբերական խնդիրներ՝ հանգեցնելով սարքի անկայուն վարքագծի։
6.2.2. Մեխանիկական և ջերմային խափանումներ. վատ զոդված միացումներին պակասում է կառուցվածքային ամրությունը մեխանիկական բեռներին դիմանալու համար, և ժամանակի ընթացքում բաղադրիչները կարող են անջատվել կամ միացումները կոտրվել։ Բացի այդ, վատ զոդման միացումներն ավելի հակված են ճաքճքման կամ շերտազատման ջերմային ցիկլավորման ազդեցությամբ։ Սա հատկապես խնդրահարույց է բարձր հզորության կամ բարձր ջերմաստիճանային կիրառություններում։
6.2.3. Դիմադրության աճ. թերի կամ վատ ձևավորված միացումներն ունեն ավելի բարձր էլեկտրական դիմադրություն՝ հանգեցնելով հզորության կորստի, ազդանշանի վատթարացման և գերտաքացման։
6.2.4. Կարճ միացումներ և խզումներ. զոդանյութի ավելցուկը կարող է չնախատեսված միացումներ ստեղծել հարևան հարթակների միջև, իսկ զոդանյութի պակասը ժամանակի ընթացքում կարող է հանգեցնել շղթայի խզումների։
6.3. Ինչպես հայտնաբերել վատ զոդման միացումները
PCBA-ում վատ զոդման միացումների հայտնաբերումը պահանջում է տեսողական և փորձարկման մեթոդների համադրություն՝ թաքնված խնդիրները բացահայտելու համար։ Ռենտգենյան զննումը լայնորեն օգտագործվում է զոդման միացումներում և բաղադրիչներում միկրոճաքերը հայտնաբերելու համար։
6.4. PCBA-ում վատ զոդման կանխարգելում
6.4.1. Զոդման օպտիմալացված գործընթացներ
Ապահովեք, որ զոդիչները, ալիքային զոդման մեքենաները և վերահալման վառարանները պատշաճ չափաճշտված լինեն ընտրված զոդման համաձուլվածքի կամ մածուկի համար։ Վերահալմամբ զոդման համար օգտագործեք ճշգրիտ և կայուն ջերմաստիճանային պրոֆիլներ, որոնք համատեղելի են PCBA-ի, կիրառության, ստանդարտների և բուն զոդման մածուկի հետ։ Զոդանյութը կիրառեք ճշգրիտ՝ ավտոմատ դոզավորման կամ տրաֆարետային տպագրության միջոցով՝ ավելցուկային կամ անբավարար կիրառումից խուսափելու համար, և զոդումից առաջ ստուգեք զոդման մածուկի նստեցման համաչափությունը։
6.4.2. Մակերևույթի նախապատրաստում
Զոդումից առաջ մաքրեք տպատախտակի հարթակները և բաղադրիչների ելուստները օքսիդացումից, կեղտից կամ ճարպից։ Օգտագործեք լրացուցիչ հալանյութ՝ զոդանյութի թրջելիությունն ու կապակցումը բարելավելու համար՝ հաշվի առնելով զոդման մածուկը, տպատախտակը և բաղադրիչների պահպանման պայմանները։
6.4.3. Օպերատորների վերապատրաստում
Վերապատրաստեք օպերատորներին զոդման ճիշտ տեխնիկաների և տաքացման ու զոդանյութի կիրառման կայունության պահպանման կարևորության վերաբերյալ։
6.4.4. Զննում և փորձարկում
Ներդրեք ավտոմատացված օպտիկական զննում SPI, AOI և ռենտգենյան զննում՝ զոդման թերությունների վաղ հայտնաբերման համար։
6.5. Եզրակացություն
Զոդման վատ պրակտիկան PCBA-ի երկարաժամկետ խափանումների հիմնական պատճառներից է՝ առաջացնելով ընդհատվող անսարքություններ, մեխանիկական անջատում, ջերմային հոգնածություն և էլեկտրական անարդյունավետություն։ Ներդնելով զոդման հուսալի գործընթացներ, մանրակրկիտ
զննումներ և օպերատորների վերապատրաստում՝ արտադրողները կարող են նվազագույնի հասցնել վատ զոդման հետ կապված ռիսկերը և ապահովել իրենց PCBA-ների երկարաժամկետ հուսալիությունը։
7. Միկրոծրագրի և ծրագրային ապահովման սխալների հետևանքները
Միկրոծրագիրը և ծրագրային ապահովումը կարևորագույն դեր են խաղում ժամանակակից PCBA-ների գործառույթի և հուսալիության մեջ։ Սխալներով կամ վատ գրված միկրոծրագիրը կարող է էապես ազդել էլեկտրոնային սարքերի երկարաժամկետ հուսալիության վրա՝ առաջացնելով շահագործման խափանումներ, սարքավորման գերլարում և բաղադրիչների վաղաժամ քայքայում։
1.1 Միկրոծրագրի և ծրագրային ապահովման սխալների հիմնական պատճառները
Միկրոծրագրի կամ ծրագրային ապահովման սխալները հաճախ պայմանավորված են մշակման ընթացքում անբավարար փորձարկմամբ, ինչը թույլ է տալիս չհայտնաբերված սխալներին պահպանվել արտադրությունում։ Սխալների մշակման վատ մեխանիզմները կարող են հանգեցնել համակարգերի չարձագանքելու կամ կասկադային խափանումների, իսկ ռեսուրսների անարդյունավետ կառավարումը, օրինակ՝ հիշողության կամ սնուցման ոչ պատշաճ բաշխումը, կարող է գերբեռնել ապարատային բաղադրիչները։ Համատեղելիության խնդիրներ են առաջանում, երբ միկրոծրագիրը հարմարեցված չէ կոնկրետ ապարատային կազմաձևին՝ հանգեցնելով աշխատանքի անհամապատասխանությունների։ Բացի այդ, չփորձարկված թարմացումներն ու շտկումները կարող են նոր սխալներ ներմուծել, իսկ ծրագրավորման վատ պրակտիկան, ինչպես մոդուլայնության կամ սպասարկելիության բացակայությունը, մեծացնում է բարդ համակարգերում սխալների հավանականությունը։ Միասին այս գործոնները նպաստում են ծրագրային ապահովման անկայունությանը և PCBA-ների երկարաժամկետ հուսալիության խնդիրներին։
1.2 Միկրոծրագրի/ծրագրային ապահովման սխալների հետևանքները
7.2.1. Բաղադրիչների չափազանց մաշվածություն
Սխալ ծրագրավորված միկրոծրագիրը կարող է միկրոկարգավորիչների, հիշողության միկրոսխեմաների կամ սնուցման կարգավորիչների նման բաղադրիչներին ստիպել աշխատել իրենց նախագծային բնութագրերից դուրս՝ հանգեցնելով գերտաքացման, գերբեռնման կամ արագացված ծերացման։
7.2.2. Էներգասպառման աճ
Միկրոծրագրում սնուցման անարդյունավետ կառավարումը կարող է հանգեցնել մարտկոցների արագ լիցքաթափման կամ ուժային բաղադրիչներում ջերմային լարում առաջացնել՝ կրճատելով դրանց ծառայության ժամկետը։
7.2.3. Հիշողության վնասում
Հիշողության հետ աշխատանքի սխալները կարող են հանգեցնել տվյալների վնասման՝ ազդելով համակարգի գործառույթի վրա և հնարավոր է՝ առաջացնելով հիշողության բջիջների անդառնալի վնասում։
7.2.4. Համակարգի կրկնվող վթարներ
Միկրոծրագրի խնդիրների պատճառով համակարգի անընդհատ վերագործարկումները կամ վթարները մեծացնում են բաղադրիչների վրա մեխանիկական լարումը և ազդում համակարգի ընդհանուր հուսալիության վրա։
7.2.5. Հաղորդակցման խափանումներ
Սխալներով միկրոծրագիրը կարող է խաթարել հաղորդակցման արձանագրությունները՝ ծայրամասային կամ արտաքին սարքերին ստիպելով սխալ աշխատել, ինչը հանգեցնում է ընդհատվող խափանումների կամ գործառույթի լիակատար կորստի։
7.2.6. Անվտանգության խոցելիություններ
Միկրոծրագրի սխալները կարող են համակարգը խոցելի դարձնել կոտրման կամ կիբեռհարձակումների համար, ինչը կարող է հանգեցնել շահագործման խափանումների կամ սարքավորման անդառնալի վնասման։
7.2.7. Չնախատեսված վարքագիծ
Սխալները կարող են բաղադրիչներին ստիպել կատարել առաջադրանքներ, որոնց համար դրանք նախատեսված չեն՝ հանգեցնելով սարքավորման մեջ անսպասելի լարումների կամ խափանման ռեժիմների։
1.3 Ինչպես հայտնաբերել միկրոծրագրի/ծրագրային ապահովման խնդիրները
Միկրոծրագրի կամ ծրագրային ապահովման խնդիրների հայտնաբերումը պահանջում է փորձարկման և մշտադիտարկման համապարփակ մեթոդներ։ Իրական սարքավորման վրա մոդելավորված շահագործման պայմաններում համակարգային մակարդակի փորձարկումն օգնում է հայտնաբերել սխալներ, որոնք կարող են չդրսևորվել վիրտուալ միջավայրերում։ Վրիպազերծման գործիքները և գրանցման համակարգերը անհրաժեշտ են կատարման ուղիները հետագծելու և անսպասելի վարքագիծը արձանագրելու համար։ Սթրես-փորձարկումը համակարգը հասցնում է իր սահմաններին՝ ծայրահեղ պայմաններում խնդիրները բացահայտելու համար, մինչդեռ
գործառական փորձարկումն ապահովում է, որ միկրոծրագիրը համապատասխանի իր նախատեսված բնութագրերին։ Շահագործման ընթացքում մշտադիտարկումը և տեղակայված համակարգերից գրանցամատյանների հավաքումը արժեքավոր պատկերացում են տալիս երկարաժամկետ խնդիրների մասին՝ մշակողներին հնարավորություն տալով բացահայտել և լուծել իրական օգտագործման ընթացքում առաջացող խնդիրները։
1.4 Միկրոծրագրի/ծրագրային ապահովման սխալների կանխարգելում
Միկրոծրագրի կամ ծրագրային ապահովման սխալների կանխարգելումը պահանջում է շարունակական փորձարկման, մշակման հուսալի պրակտիկաների, ինչպես նաև շարունակական մշտադիտարկման համադրություն։ Փորձարկման համապարփակ ընթացակարգերը, ներառյալ միավորային, ինտեգրացիոն և համակարգային մակարդակի փորձարկումները, ապահովում են, որ միկրոծրագիրն աշխատի սպասվածի պես իրական պայմաններում։ Սխալների մշակման մեխանիզմների ներդրումը համակարգին թույլ է տալիս վերականգնվել անսպասելի խնդիրներից, իսկ ռեսուրսների կառավարման օպտիմալացումն ապահովում է սնուցման, հիշողության և հաշվողական ցիկլերի արդյունավետ օգտագործում։ Ծրագրավորման ստանդարտներին հետևելը, ինչպես մոդուլային նախագծումը և գրախոսություններ ստանալը, բարձրացնում է կոդի որակն ու սպասարկելիությունը։ Բացի այդ, կոնկրետ ապարատային կազմաձևերի հետ միկրոծրագրի համատեղելիության վավերացումը և շարունակական մշտադիտարկման համար ախտորոշման գործիքների օգտագործումն օգնում են վաղ փուլում բացահայտել և լուծել հնարավոր խնդիրները՝ ապահովելով հուսալի և երկարատև աշխատանք արտադրանքի կյանքի ողջ ցիկլի ընթացքում։
7.5 Եզրակացություն
Սխալներով միկրոծրագիրը կամ ծրագրային ապահովումը կարող են լրջորեն վտանգել PCBA-ների երկարաժամկետ հուսալիությունը՝ ներմուծելով աշխատանքի անարդյունավետություն, մեծացնելով սարքավորման լարումը և սարքերը ենթարկելով անսպասելի խափանումների։ Հետևելով խիստ փորձարկմանը, ռեսուրսների արդյունավետ կառավարմանը և թարմացման անվտանգ գործընթացներին՝ արտադրողները կարող են մեղմել միկրոծրագրի հետ կապված խնդիրների ռիսկերը՝ ապահովելով հուսալի և երկարատև աշխատանք արտադրանքի կյանքի ողջ ցիկլի ընթացքում։